


একটি উদ্ধৃতি অনুরোধ
যে কেউ কয়েক বছর ধরে একটি অতিস্বনক কাটিং, কুইল্টিং বা সিলিং লাইন চালাচ্ছেন তাদের জিজ্ঞাসা করুন যখন একটি সীম দুর্বল দেখায় বা একটি কাটা প্রান্ত ঝগড়া শুরু হয় তখন তারা প্রথমে কী পরীক্ষা করে এবং উত্তরটি সাধারণত হর্ন। এটি পুরো সিস্টেমের দৃশ্যমান, বাস্তব প্রান্ত — সুরযুক্ত ধাতুর টুকরো যা আসলে উপাদানটিকে স্পর্শ করে — এবং ফলাফলগুলি প্রবাহিত হতে শুরু করলে এটি বেশিরভাগ দোষ নেয়। টেক্সটাইল, ননওভেন এবং ডিসপোজেবল-পণ্য নির্মাতাদের জন্য অতিস্বনক যন্ত্রপাতি তৈরির আমাদের অভিজ্ঞতায়, "হর্ন সমস্যা" এর একটি ন্যায্য অংশ হর্ন এবং কাজের মধ্যে একটি অমিল হতে দেখা যায়, বরং একটি অংশ যা জীর্ণ হয়ে গেছে।
এই নির্দেশিকাটি একটি অতিস্বনক হর্ন কী করে, কীভাবে এর উপাদান এবং আকৃতি কার্যক্ষমতা পরিবর্তন করে এবং আপনি যখন একটি নতুন বেছে নিচ্ছেন বা ক্লান্ত একটি প্রতিস্থাপন করছেন তখন কী দেখতে হবে তা দিয়ে চলে।
একটি অতিস্বনক শিং — যাকে সোনোট্রোড, একটি টুল বা প্রোবও বলা হয়, যা সরবরাহকারীর উপর নির্ভর করে — তিন-অংশের যান্ত্রিক স্ট্যাকের শেষ উপাদান। কনভার্টার জেনারেটরের উচ্চ-ফ্রিকোয়েন্সি বৈদ্যুতিক সংকেতকে যান্ত্রিক কম্পনে পরিণত করে, সাধারণত 15 kHz, 20 kHz বা 40 kHz এ। বুস্টার ধাপ যা প্রশস্ততা উপরে বা নিচে প্রক্রিয়া অনুসারে। তারপর হর্নটি কাজের জন্য একটি কার্যক্ষম মুখের আকৃতির মাধ্যমে ওয়ার্কপিসে কম্পন সরবরাহ করে: কাটার জন্য একটি সরু ফলক, বন্ধন এবং এমবসিংয়ের জন্য একটি চওড়া সমতল বা প্যাটার্নযুক্ত মুখ, ক্রমাগত সিল করার জন্য একটি প্রোফাইলযুক্ত রোলার।
প্রতিটি শিং একটি অনুরণনকারী। এটির ডিজাইন ফ্রিকোয়েন্সিতে অর্ধ-তরঙ্গদৈর্ঘ্য লম্বা হওয়ার জন্য মেশিন করা হয়, তাই এর ইনপুটে আগত কম্পনটি প্রশস্ত করা হয় এবং আউটপুট মুখে বিতরণ করা হয়। দৈর্ঘ্য, টেপার, স্লট প্যাটার্ন বা এমনকি সংকর ধাতু পরিবর্তন করুন এবং এটির সাথে অনুরণিত ফ্রিকোয়েন্সি চলে। এই কারণেই একটি শিংকে কেবল একটি ভিন্ন উপাদানে অনুলিপি করা যায় না, এবং কেন একটি শিং যা ভারীভাবে পালিশ করা হয়েছে বা রিফেস করা হয়েছে তা আর পরিষ্কারভাবে সুর করতে পারে না। এটি আরও ব্যাখ্যা করে যে কেন কনভার্টার, বুস্টার এবং হর্নের মধ্যকার মিলন পৃষ্ঠগুলি অবশ্যই সমতল এবং পরিষ্কার হওয়া উচিত এবং কেন থ্রেডেড স্টাডকে প্রস্তুতকারকের নির্দেশিত টর্কের সাথে আঁটসাঁট করা উচিত — একটি আলগা জয়েন্ট কম্পনকে তাপ এবং শব্দে পরিণত করে, যখন অতিরিক্ত টাইট করা স্টাডের আসনটি ফাটতে পারে।
 অতিস্বনক মেশিন স্ট্যাকের জন্য ট্রান্সডুসার এবং অ্যালুমিনিয়াম জয়েন্ট একটি পাইজোইলেক্ট্রিক ট্রান্সডুসারকে একটি হালকা ওজনের অ্যালুমিনিয়াম জয়েন্টের সাথে একত্রিত করে স্ট্যাকের উপাদানগুলিকে সংযুক্ত করার জন্য, সঙ্গম জয়েন্টটিকে স্থিতিশীল টিউনিংয়ের জন্য পরীক্ষা করার উপযুক্ত করে তোলে। পণ্য দেখুন →
হর্ন এবং ট্রান্সডুসারের মধ্যে জয়েন্টটি তিনটি শিফটে চালিত মেশিনগুলিতে বিশেষ মনোযোগের দাবি রাখে। এটি একটি ছোট, সস্তা অংশ যা শান্তভাবে সিদ্ধান্ত নেয় যে পুরো স্ট্যাকটি সুরে থাকে কিনা।
উপাদানের তিনটি পরিবার বেশিরভাগ শিল্প শিংকে আবৃত করে এবং তাদের মধ্যে বেছে নেওয়া হল ক্লান্তি জীবন, শাব্দিক দক্ষতা, পরিধান প্রতিরোধ এবং খরচের ভারসাম্য। ব্যাপক অর্থে:
| উপাদান | শাব্দিক এবং যান্ত্রিক আচরণ | প্রতিরোধ পরিধান | যেখানে এটি সাধারণত অর্থবোধ করে |
|---|---|---|---|
| টাইটানিয়াম খাদ | উচ্চ ক্লান্তি শক্তি, কম শাব্দ ক্ষতি, উচ্চ প্রশস্ততায় স্থিতিশীল | ভাল | ক্রমাগত-শুল্ক ঢালাই, কাটিং এবং quilting; উচ্চ-প্রশস্ততা কাজ |
| অ্যালুমিনিয়াম খাদ | হালকা, মেশিনে সহজ, উচ্চ অভ্যন্তরীণ ক্ষতি, নরম মুখ | পরিমিত | পরিমিত amplitude, cost-sensitive tooling, textile cut-and-seal |
| শক্ত ইস্পাত | কঠিন এবং মাত্রিকভাবে স্থিতিশীল, কিন্তু উচ্চতর শাব্দ ক্ষতি | উচ্চ | ব্লেড-টাইপ কাজের মুখ এবং কাজ যেখানে কঠোরতা সবচেয়ে গুরুত্বপূর্ণ |
| কার্বাইড বা সিরামিক সম্মুখীন | একটি সুরযুক্ত শরীরের উপর মুখ সন্নিবেশ; শক লোড অধীনে ভঙ্গুর | অনেক উঁচুতে | ন্যূনতম ডাউনটাইম সহ ঘষিয়া তুলিয়াছে ভরা অ বোনা এবং দীর্ঘ রান |
টাইটানিয়াম কাজের চাহিদার জন্য ডিফল্ট হয়ে উঠেছে কারণ এটি ফাটল ছাড়াই প্রশস্ততা ধারণ করে এবং তাপ হিসাবে অপেক্ষাকৃত কম শক্তি হারায়। অ্যালুমিনিয়াম খাদ লজ্জিত হওয়ার মতো কোনো আপস নয়: অনেক টেক্সটাইল কাট-এন্ড-সিল স্টেশনে, একটি ভাল-ডিজাইন করা অ্যালুমিনিয়াম হর্ন খরচের একটি ভগ্নাংশে বছরের পর বছর পরিষেবা দেয়, যদি প্রশস্ততা এবং ফ্যাব্রিক শাস্তি না হয়। ইস্পাত এবং মুখমন্ডিত শিং ছবিতে প্রবেশ করে যখন কার্যক্ষম মুখটি দেহের চেয়ে দ্রুত ক্ষয়প্রাপ্ত হয়।
প্রোফাইল খাদ হিসাবে অনেক গুরুত্বপূর্ণ. উৎপাদনে আমরা যে প্রধান পরিবারগুলি দেখতে পাই তা হল:
লাভ, অভিন্নতা এবং যান্ত্রিক শক্তি একে অপরের বিরুদ্ধে টান। একটি খুব উচ্চ-লাভের হর্ন আরও প্রশস্ততা সরবরাহ করে তবে লোড এবং টিউনিং ড্রিফটের জন্য আরও সংবেদনশীল; একটি চওড়া, স্লটেড মুখ উপাদানের উপর মৃদু কিন্তু ডিজাইন করা কঠিন। এখানেই একজন সরবরাহকারী যিনি ইতিমধ্যেই আপনার ধরণের ফ্যাব্রিকের জন্য শিং তৈরি করেছেন তার মূল্য একটি ক্যাটালগ পৃষ্ঠার চেয়ে বেশি।
টেক্সটাইল কাজ একটি অস্বাভাবিক অবস্থানে একটি শিং রাখে। সংক্ষিপ্ত ঢালাই চক্রের পরিবর্তে, এটি প্রায়শই একটি অ্যাভিল রোলারের বিপরীতে ঘন্টার পর ঘন্টা চলতে থাকে, একটি সীল সিল করে বা লাইনের গতিতে একটি প্রান্ত ছাঁটাই করে। তাপ উপাদানের পরিবর্তে হর্নের মধ্যে তৈরি হয় এবং মুখ জুড়ে প্রশস্ততার কোনো ভারসাম্যহীনতা ওয়েবের একপাশে একটি অসম সীম বা ছিদ্রযুক্ত প্রান্ত হিসাবে প্রদর্শিত হয়।
এই কাজের জন্য আমরা প্রথমে তিনটি জিনিস দেখি: প্রক্রিয়াটির প্রকৃতপক্ষে যে প্রশস্ততা প্রয়োজন, অ্যাভিল প্যাটার্নের সাথে সম্পর্কিত কাজের মুখের প্রস্থ এবং ফ্যাব্রিকে কতটা ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার আছে। স্পুনবন্ড এবং গলিত পদার্থগুলি একটি প্রলিপ্ত বোনা ফ্যাব্রিক থেকে খুব আলাদাভাবে আচরণ করে এবং একটির জন্য সুর করা একটি শিং অপরটিতে একটি পরিষ্কার কাট দেয় না। যখন ফ্যাব্রিক প্রচুর পরিমাণে ভরা হয়, তখন একটি প্রলিপ্ত বা ফেসড হর্ন সাধারণত রি-ফেসিং ডাউনটাইম হ্রাস করে নিজের জন্য অর্থ প্রদান করে।
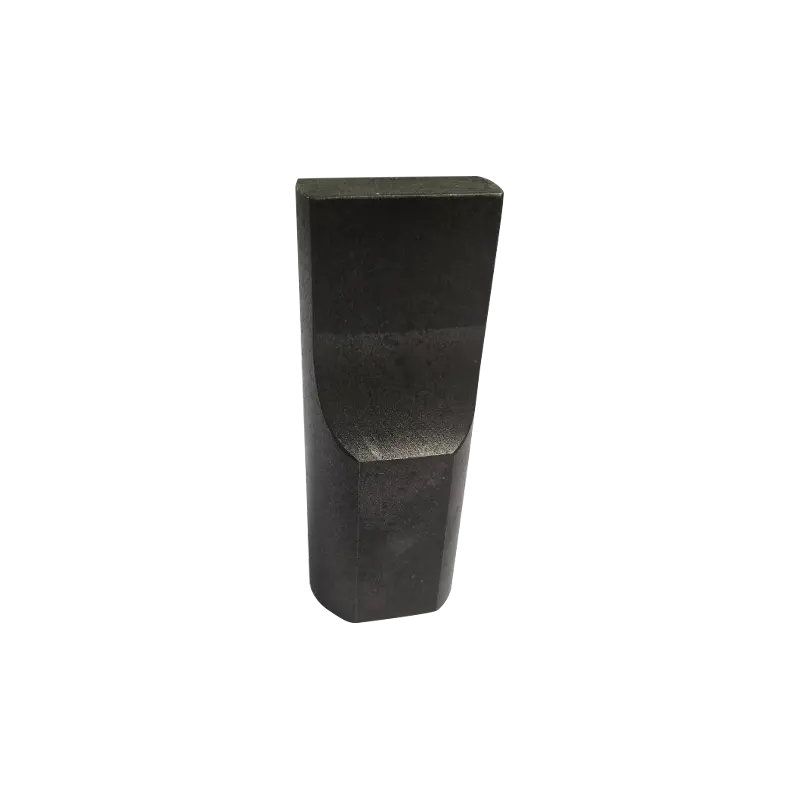 কাটার জন্য টেক্সটাইল-অপ্টিমাইজ করা অতিস্বনক ঢালাই হর্ন টেক্সটাইল কাটা বা ঢালাইয়ের জন্য একাধিক প্রশস্ততা এবং ফ্রিকোয়েন্সিতে ঢালাইয়ের শিং দেওয়া হয়, যখন ফ্যাব্রিক আচরণ এবং কাজের মুখের প্রস্থ ড্রাইভ হর্ন নির্বাচনের জন্য উপযুক্ত। পণ্য দেখুন →
শীঘ্রই বা পরে একটি প্রকল্প আসে যে কোনও ক্যাটালগ হর্ন ফিট করে না: একটি সিলিং প্যাটার্ন যা একটি আলংকারিক এমবসের সাথে মেলে, একটি মুখের প্রোফাইল যা অবশ্যই একটি বাঁকা অ্যাভিল অনুসরণ করতে হবে, একটি কাট লাইন যা একটি সমাপ্ত প্রান্তের এক মিলিমিটারের মধ্যে যেতে হবে। এই ক্ষেত্রে শিংটি সমাপ্ত অংশ থেকে পিছনের দিকে ডিজাইন করা হয়েছে — প্যাটার্নটি প্রথমে সংজ্ঞায়িত করা হয়, তারপরে শরীরটি এর চারপাশে সুর করা হয় যাতে কার্যকারী মুখটি এখনও সমানভাবে অনুরণিত হয়।
কাস্টম হর্নগুলিও সাধারণ যেখানে একটি মেশিন প্রতিস্থাপনের পরিবর্তে একটি নতুন পণ্যের জন্য অভিযোজিত হচ্ছে। একটি উদ্দেশ্য-নির্মিত হর্ন সহ একটি বিদ্যমান অতিস্বনক স্টেশনকে পুনরায় টুলিং করা প্রায়শই একটি দ্বিতীয় মেশিন কেনার চেয়ে অনেক সস্তা এবং এটি অপারেটরদের তারা ইতিমধ্যেই জানে এমন সরঞ্জামগুলিতে রাখে৷
 ঢালাই, কাটিং, এবং সিল করার জন্য কাস্টম অতিস্বনক ছাঁচ উচ্চ-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. পণ্য দেখুন →
একটি শিং খুব কমই নাটকীয়ভাবে ব্যর্থ হয়। এটি প্রবাহিত হয়: মুখের পালিশ হয়, প্রান্তটি বৃত্তাকার হয়ে যায়, একটি স্টাড সীট একটি হেয়ারলাইন ফাটল তৈরি করে এবং হঠাৎ সীমটিতে আরও চাপের প্রয়োজন হয় বা কাটা পরিষ্কার থাকার জন্য একটি ধীর লাইনের গতির প্রয়োজন হয়। কিছু অভ্যাস সেই প্রবাহকে নিয়ন্ত্রণে রাখে।
যখন একটি শিং মনোযোগের প্রয়োজন হয়, তখন পুনরায় মুখোমুখি হওয়া এবং পুনরায় টিউনিংকে একটি অপারেশন হিসাবে বিবেচনা করা উচিত। মুখ স্কিমিং অনুরণিত দৈর্ঘ্য পরিবর্তন করে, তাই একটি শিং যা ফ্রিকোয়েন্সি পরীক্ষা না করেই রিফেস করা হয় তা গরম হতে পারে, আরও কারেন্ট আঁকতে পারে এবং এর পিছনে রূপান্তরকারীর আয়ু কমিয়ে দিতে পারে। অ্যাভিল এবং ফিক্সচার সহ পুরো টুলিং চেইন কীভাবে একসাথে আচরণ করে তা বোঝা যে কোনও একক স্পেসিফিকেশন শীটের চেয়ে বেশি মূল্যবান — আমাদের নোটগুলি অতিস্বনক ঢালাই জন্য টুলিং এবং fixturing আরো বিস্তারিত যে যান.
প্রতিস্থাপন হর্ন, boosters, জয়েন্টগুলোতে এবং ছাঁচ উপাদান আমাদের অতিস্বনক মেশিন আনুষাঙ্গিক রেঞ্জটি মূল টুলিংয়ের মতো একই অঙ্কনে তৈরি করা হয়েছে, তাই পুরো স্ট্যাকের স্ক্র্যাচ থেকে পুনরায় টিউন না করে একটি অতিরিক্ত অদলবদল করা যেতে পারে।
আপনি যদি একটি হর্ন নির্দিষ্ট করছেন — বা বর্তমানটি কেন কম পারফর্ম করছে তা খুঁজে বের করার চেষ্টা করছেন — এই প্রশ্নগুলি সাধারণত বিষয়টি দ্রুত নিষ্পত্তি করে:
একটি অতিস্বনক হর্ন একটি মেশিনের একটি ছোট অংশ এবং এর ফলাফলের একটি বড় অংশ। উপাদান, প্রোফাইল এবং টিউনিং ডান পান এবং লাইনের বাকি উল্লেখযোগ্যভাবে ক্ষমাশীল হয়ে ওঠে; তাদের ভুল ধরুন এবং অন্য প্রতিটি সেটিং আপনার সাথে লড়াই করছে বলে মনে হচ্ছে। আপনি যদি নিশ্চিত না হন যে কোন শিংটি কোন ফ্যাব্রিক, প্যাটার্ন বা একটি মেশিনের জন্য উপযুক্ত যা আপনার ইতিমধ্যেই রয়েছে, আমাদের বিশদ বিবরণ পাঠান — ফ্রিকোয়েন্সি, কাজের প্রস্থ, উপাদান এবং সমাপ্ত প্রান্ত বা সীমটি কেমন হওয়া উচিত — এবং আমরা আপনাকে সততার সাথে বলব যে একটি স্ট্যান্ডার্ড হর্ন কাজ করবে কিনা বা এটি আপনার অংশ থেকে পিছনের দিকে ডিজাইন করা দরকার কিনা৷
Copyright © ChangZhou AoHeng মেশিনারি কোং, লি. All Rights Reserved


